Σήραγγα Τ4 Κατερίνης
Ο Αυτοματισμός στην Υπηρεσία της Ασφάλειας
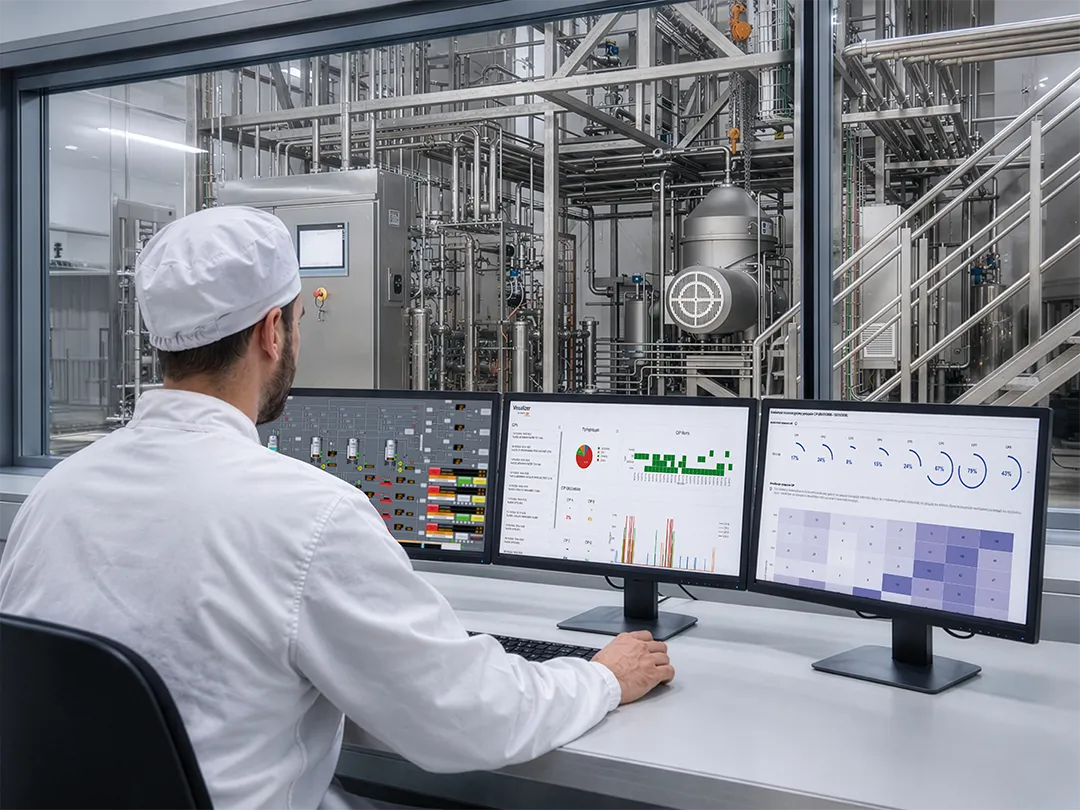
Ένας διαχωριστήρας ονομαστικής παροχής 10.000 λίτρων ανά ώρα δεν αρκεί για να καταστήσει μια μονάδα ικανή να παράγει 10.000 λίτρα ανά ώρα.
Το διαπιστώνουμε κάθε φορά που καλούμαστε να εργαστούμε σε μια γαλακτοβιομηχανία εν λειτουργία. Οι απώλειες σπάνια είναι θεαματικές: λίγα λεπτά μεταξύ ζύμωσης και ψύξης, μια μεταφορά που επιβραδύνεται καθώς αυξάνεται το ιξώδες του προϊόντος, ένας κύκλος CIP που δεσμεύει μια διαδρομή την οποία χρειάζεται άλλη γραμμή. Κάθε συμβάν φαίνεται αποδεκτό μεμονωμένα. Συνολικά, όμως, καθορίζουν τις ποσότητες που μπορεί πραγματικά να διαθέσει η μονάδα. Ορισμένες φορές, μάλιστα, τα ίδια τα δεδομένα δείχνουν ότι η δυναμικότητα που θεωρούνταν ανεπαρκής δεν έλειπε ποτέ· απλώς δεν αξιοποιούνταν σωστά.
Αυτό ισχύει για κάθε τύπο γιαουρτιού: παραδοσιακό, αναδευόμενο, πόσιμο ή στραγγιστό. Τα συμπυκνωμένα προϊόντα υψηλής περιεκτικότητας σε πρωτεΐνη, όπως το ελληνικό γιαούρτι και το skyr, αυξάνουν τον βαθμό δυσκολίας. Η συμπύκνωση επηρεάζει τη ροή του προϊόντος, το επίπεδο μηχανικής καταπόνησης που μπορεί να ανεχθεί και την ακρίβεια με την οποία πρέπει να συντονίζεται κάθε επόμενο στάδιο.
Με περισσότερα από 30 χρόνια εμπειρίας και πάνω από 1.000 έργα σε 17 χώρες, καθώς και συνεργασία άνω της δεκαετίας με την ΚΡΙ ΚΡΙ, μία από τις κορυφαίες ελληνικές γαλακτοβιομηχανίες, έχουμε μάθει να προσεγγίζουμε κάθε έργο κατανοώντας τη συμπεριφορά ολόκληρου του συστήματος και όχι εξετάζοντας απλώς έναν κατάλογο εξοπλισμού. Αυτές είναι οι πέντε αποφάσεις με τη μεγαλύτερη σημασία.
Η σύσταση του γάλακτος μεταβάλλεται ανάλογα με την εποχή. Οι συνταγές διαφέρουν ως προς τα λιπαρά και τις πρωτεΐνες. Οι καλλιέργειες γιαουρτιού δεν συμπεριφέρονται πάντα με τον ίδιο τρόπο. Η καμπύλη ψύξης καθορίζει πώς ανακόπτεται η ζύμωση και πόσο καλά διατηρείται η υφή του γιαουρτιού. Οι απαιτήσεις αυτές συνήθως ορίζονται χωριστά, αλλά συνδέονται μεταξύ τους: η σύνθεση καθορίζει το ιξώδες, το ιξώδες επηρεάζει τον τρόπο ροής του προϊόντος και αυτό, με τη σειρά του, καθορίζει τις απαιτήσεις των αντλιών, την πίεση, τους χρόνους πλήρωσης και τελικά την παραγωγικότητα.
Κάθε τύπος γιαουρτιού έχει τις δικές του απαιτήσεις επεξεργασίας. Στην παραγωγή αναδευόμενου και πόσιμου γιαουρτιού, το πήγμα διασπάται μετά τη ζύμωση και αντλείται προς τα επόμενα στάδια. Επομένως, η υπερβολική διάτμηση μπορεί να μειώσει άμεσα το ιξώδες του προϊόντος. Στο παραδοσιακό γιαούρτι αντίθετα, η ζύμωση πραγματοποιείται μέσα στην τελική συσκευασία, ώστε να αναπτυχθεί η χαρακτηριστική υφή χωρίς μηχανική διατάραξη. Σε αυτή την περίπτωση, τα κρίσιμα σημεία μεταφέρονται στην πλήρωση, την επώαση και την ψύξη. Στα στραγγιστά προϊόντα υψηλής περιεκτικότητας σε πρωτεΐνη, όπως το ελληνικό γιαούρτι και το skyr, το προϊόν που εξέρχεται από το στάδιο συμπύκνωσης, είτε με φυγοκεντρικό διαχωρισμό είτε με υπερδιήθηση ή παραδοσιακή στράγγιση, συμπεριφέρεται πολύ διαφορετικά από τη ζυμωμένη βάση που εισέρχεται σε αυτό.
Γι’ αυτό, πριν επιλέξουμε εξοπλισμό, εξετάζουμε τα εξής:
Τεχνικό συμπέρασμα: Οι αντλίες, οι σωληνώσεις και ο έλεγχος πίεσης πρέπει να διαστασιολογούνται με βάση την πιο απαιτητική συνταγή και όχι τη μέση συνθήκη λειτουργίας.
Μια γραμμή που λειτουργεί ομαλά με ένα τυπικό αναδευόμενο γιαούρτι μπορεί να δυσκολευτεί με ένα στραγγιστό προϊόν υψηλής περιεκτικότητας σε πρωτεΐνη. Ολόκληρο το χαρτοφυλάκιο προϊόντων πρέπει να περιλαμβάνεται στις προδιαγραφές σχεδιασμού από την πρώτη ημέρα.
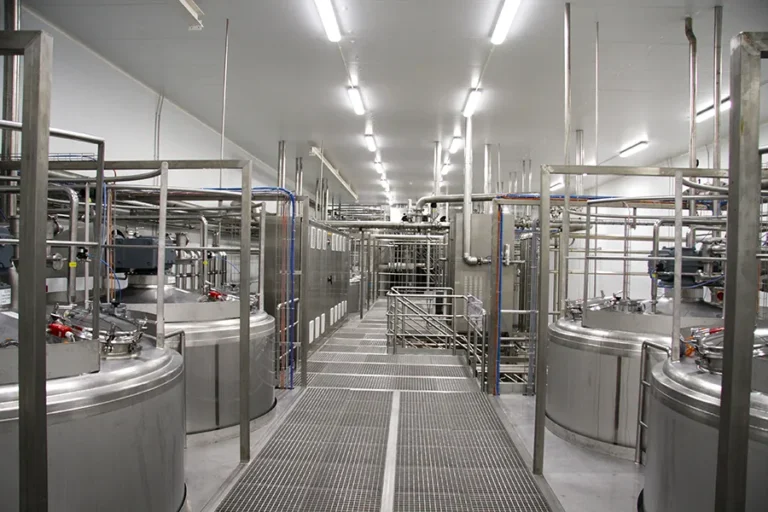
Οι μονάδες προδιαγράφονται συχνά μηχάνημα προς μηχάνημα: η ονομαστική απόδοση του παστεριωτή, η δυναμικότητα του διαχωριστήρα, οι όγκοι των δεξαμενών και η ταχύτητα της γεμιστικής μηχανής. Η πραγματική παραγωγή, όμως, καθορίζεται από τον τρόπο με τον οποίο συνεργάζονται όλα αυτά τα στοιχεία:
Κανένα από αυτά δεν αποτελεί βλάβη. Ωστόσο, καθένα μειώνει την πραγματική παραγωγή.
Το ουσιαστικό ερώτημα δεν είναι «Μπορεί αυτό το μηχάνημα να επεξεργαστεί 10.000 λίτρα/ώρα;», αλλά «Μπορεί η μονάδα να επιτυγχάνει σταθερά την προβλεπόμενη παραγωγική της δυναμικότητα, όταν συνυπολογιστούν η πλήρωση, η ζύμωση, η προσωρινή αποθήκευση, οι μεταφορές, ο καθαρισμός και η διαθεσιμότητα της γραμμής συσκευασίας;»
Η ζύμωση αυξάνει ιδιαίτερα την ευαισθησία του συστήματος. Οι δεξαμενές παραμένουν δεσμευμένες για ώρες, οπότε η διαθεσιμότητά τους μετατρέπεται σε περιορισμό προγραμματισμού και όχι απλώς σε ζήτημα αποθηκευτικής ικανότητας. Οι ενδιάμεσες δεξαμενές, οι διαδρομές μέσω βαλβίδων, οι αλληλουχίες μεταφοράς και η προσωρινή αποθήκευση πρέπει να σχεδιάζονται μαζί με τη φιλοσοφία καθαρισμού.
Τεχνικό συμπέρασμα: Καταγράψτε τον χρόνο αναμονής και όχι μόνο τον χρόνο επεξεργασίας.
Για κάθε στάδιο καταγράφουμε δύο στοιχεία: πού ο εξοπλισμός περιμένει το προϊόν και πού το προϊόν περιμένει τον εξοπλισμό. Τα κενά που αποκαλύπτονται σπάνια εμφανίζονται στις προδιαγραφές κάποιου μεμονωμένου μηχανήματος.
Η ευελιξία πρέπει επίσης να ενσωματώνεται στον μηχανολογικό σχεδιασμό. Μια γραμμή που έχει σχεδιαστεί μόνο για μία κυρίαρχη συνταγή γίνεται περιοριστικός παράγοντας καθώς διευρύνεται το χαρτοφυλάκιο. Καμία αναβάθμιση λογισμικού δεν μπορεί να διορθώσει μια υποδιαστασιολογημένη σωλήνωση ή μια διαδρομή που δεν προβλέφθηκε.
Το σύστημα επιτόπιου καθαρισμού CIP εξετάζεται συνήθως από την πλευρά της υγιεινής και της ασφάλειας τροφίμων. Είναι, όμως, και παραγωγικός χρόνος: κάθε κύκλος δεσμεύει εξοπλισμό, διαδρομές και παροχές κοινής ωφέλειας που δεν μπορούν ταυτόχρονα να χρησιμοποιηθούν για παραγωγή.
Οι ρύποι της γαλακτοβιομηχανίας, όπως οι πρωτεΐνες, τα λιπαρά και η πέτρα γάλακτος είναι απαιτητικοί, ενώ οι θερμαινόμενες επιφάνειες χρειάζονται διαφορετικά προγράμματα από τις δεξαμενές και τις σωληνώσεις. Το κεντρικό CIP είναι κατάλληλο για συμπαγείς μονάδες με παρόμοιες ανάγκες καθαρισμού. Οι αποκεντρωμένες μονάδες CIP ταιριάζουν σε εγκαταστάσεις όπου οι επιμέρους περιοχές έχουν διαφορετικές απαιτήσεις ή πρέπει να καθαρίζονται παράλληλα. Δεν υπάρχει μία τυποποιημένη απάντηση: δύο σχεδιασμοί μπορούν να επιτύχουν το ίδιο αποτέλεσμα καθαρισμού, αλλά ο ένας να περιορίζει την παραγωγή πολύ περισσότερο από τον άλλο.
Αυτό σημαίνει επίσης ότι η προφανής λύση σε μια συμφόρηση καθαρισμού, δηλαδή η προσθήκη περισσότερων μονάδων CIP, δεν είναι πάντοτε η σωστή. Σε ελληνική γαλακτοβιομηχανία, ο αρχικός σχεδιασμός προέβλεπε δύο νέες μονάδες CIP για την αποφόρτιση των υφιστάμενων σταθμών. Πριν οριστικοποιηθεί η δεύτερη μονάδα, ο πελάτης εξέτασε στο AS Analytics τα πραγματικά φορτία και τα προγράμματα καθαρισμού. Τα δεδομένα έδειξαν ότι, μετά την ανακατανομή των προγραμμάτων, οι υφιστάμενοι σταθμοί μαζί με μία νέα μονάδα μπορούσαν να καλύψουν τη διεργασία παραγωγής γιαουρτιού. Η δεύτερη μονάδα δεν χρειαζόταν ως αυτόνομο σύστημα. Η αντλία, ο εναλλάκτης θερμότητας, τα όργανα, οι βαλβίδες και ο εξοπλισμός ατμού της επαναχρησιμοποιήθηκαν σε ένα νέο κεντρικό σύστημα CIP δύο γραμμών.
Το αποτέλεσμα ήταν να αποφευχθεί η περιττή δυναμικότητα, να αξιοποιηθούν αποδοτικότερα οι υφιστάμενοι πόροι CIP και να αποφευχθεί η επένδυση σε ένα επιπλέον αυτοτελές συγκρότημα εξοπλισμού.
Τεχνικό συμπέρασμα: Σχεδιάστε τον καθαρισμό με βάση το πρόγραμμα παραγωγής.
Πριν καθοριστούν τα κυκλώματα, πρέπει να αποφασιστεί ποιος εξοπλισμός χρειάζεται να είναι διαθέσιμος ταυτόχρονα, ποιες περιοχές πρέπει να καθαρίζονται παράλληλα και πού ο καθαρισμός θα συμπίπτει με την παραγωγή. Στη συνέχεια, ο σχεδιασμός πρέπει να επαληθεύεται με πραγματικά δεδομένα καθαρισμού. Στόχος είναι ο μικρότερος χρόνος διακοπής λόγω CIP, με το ίδιο επίπεδο υγιεινής, και όχι απλώς η αύξηση της δυναμικότητας καθαρισμού.
Το αυτόματο άνοιγμα των βαλβίδων δεν αρκεί για να χαρακτηριστεί μια διεργασία αυτοματοποιημένη. Η αξία προκύπτει όταν το σύστημα ελέγχου γνωρίζει πότε επιτρέπεται να ξεκινήσει μια μεταφορά, πότε η ζύμωση έχει φτάσει στο τελικό σημείο, αν η επόμενη μονάδα είναι διαθέσιμη και πώς πρέπει να αντιδράσει όταν μια παράμετρος αποκλίνει από τα επιτρεπτά όρια. Έτσι μειώνεται η εξάρτηση από την κρίση κάθε χειριστή και η διεργασία επαναλαμβάνεται με συνέπεια σε όλες τις βάρδιες, τις παρτίδες και τις συνταγές.
Για κάθε τύπο γιαουρτιού, η παροχή, η πίεση, η θερμοκρασία και η αλληλουχία λειτουργίας προστατεύουν την υφή και δεν αποτελούν απλώς ρυθμίσεις εξοπλισμού. Στο ελληνικό γιαούρτι, στο skyr και σε άλλα συμπυκνωμένα προϊόντα, των οποίων η συμπεριφορά αλλάζει μετά τη συμπύκνωση, τα περιθώρια για λανθασμένες ρυθμίσεις είναι ελάχιστα.
Τεχνικό συμπέρασμα: Αυτοματοποιήστε τα σημεία λήψης αποφάσεων.
Η ισχυρότερη αρχιτεκτονική είναι εκείνη στην οποία το σύστημα γνωρίζει τις προϋποθέσεις που πρέπει να πληρούνται για να συνεχιστεί η διεργασία και αντιδρά με τον ίδιο τρόπο κάθε φορά που αυτές δεν ικανοποιούνται. Έτσι η μηχανολογική τεχνογνωσία ενσωματώνεται στην καθημερινή λειτουργία, αντί να παραμένει μόνο στην εμπειρία λίγων εξειδικευμένων χειριστών.
Οι γαλακτοβιομηχανίες παράγουν ήδη μεγάλο όγκο δεδομένων: αρχεία από PLC και SCADA, καταγραφές CIP, παρτίδες ERP και αποτελέσματα ποιοτικού ελέγχου. Το πρόβλημα είναι ο κατακερματισμός τους. Η μονάδα γνωρίζει ότι η παραγωγή έχει μειωθεί, αλλά χρειάζονται ώρες για να εντοπιστεί η αιτία.
Ο δείκτης Συνολικής Αποτελεσματικότητας Εξοπλισμού OEE δείχνει ότι ένα μηχάνημα υπολείπεται της αναμενόμενης απόδοσης, αλλά σπάνια εξηγεί την αιτία. Η αιτία βρίσκεται συνήθως σε προηγούμενο στάδιο: στη διαθεσιμότητα των δεξαμενών, στον χρονισμό της συνταγής, σε μια αργή μεταφορά, σε απώλεια προϊόντος ή σε έναν παρατεταμένο κύκλο CIP. Η χρήσιμη ανάλυση δεδομένων ακολουθεί ολόκληρη την αλυσίδα και απαντά σε συγκεκριμένα ερωτήματα:
Τεχνικό συμπέρασμα: Ξεκινήστε από το ερώτημα και στη συνέχεια εντοπίστε τα κατάλληλα δεδομένα.
Αν το ερώτημα είναι «Γιατί δεν επιτυγχάνουμε την προγραμματισμένη παραγωγή;», η απάντηση συνήθως απαιτεί τον συνδυασμό δεδομένων για τον χρόνο δέσμευσης των δεξαμενών, τον χρονισμό των συνταγών, τις καθυστερήσεις στις μεταφορές, την απόδοση του CIP και τη διαθεσιμότητα της γραμμής συσκευασίας.
Όταν αυτή η προσέγγιση εφαρμόζεται με συνέπεια, οδηγεί σε μετρήσιμα αποτελέσματα. Ένα παράδειγμα είναι η μονάδα παραγωγής γιαουρτιού της ΚΡΙ ΚΡΙ στις Σέρρες. Μετά την πυρκαγιά του 2013, η μονάδα ανακατασκευάστηκε μέσα σε μόλις έξι μήνες με αυτοματισμούς Siemens και την AS Hellas ως Siemens Solution Partner. Έκτοτε έχει εξελιχθεί σε πλήρως ψηφιακό περιβάλλον παραγωγής. Η απόδοσή της παρακολουθείται μέσω του AS Analytics, της πλατφόρμας μας που βασίζεται στο Siemens Xcelerator και σε άλλες τεχνολογίες. Τα αποτελέσματα έως σήμερα είναι τα εξής:
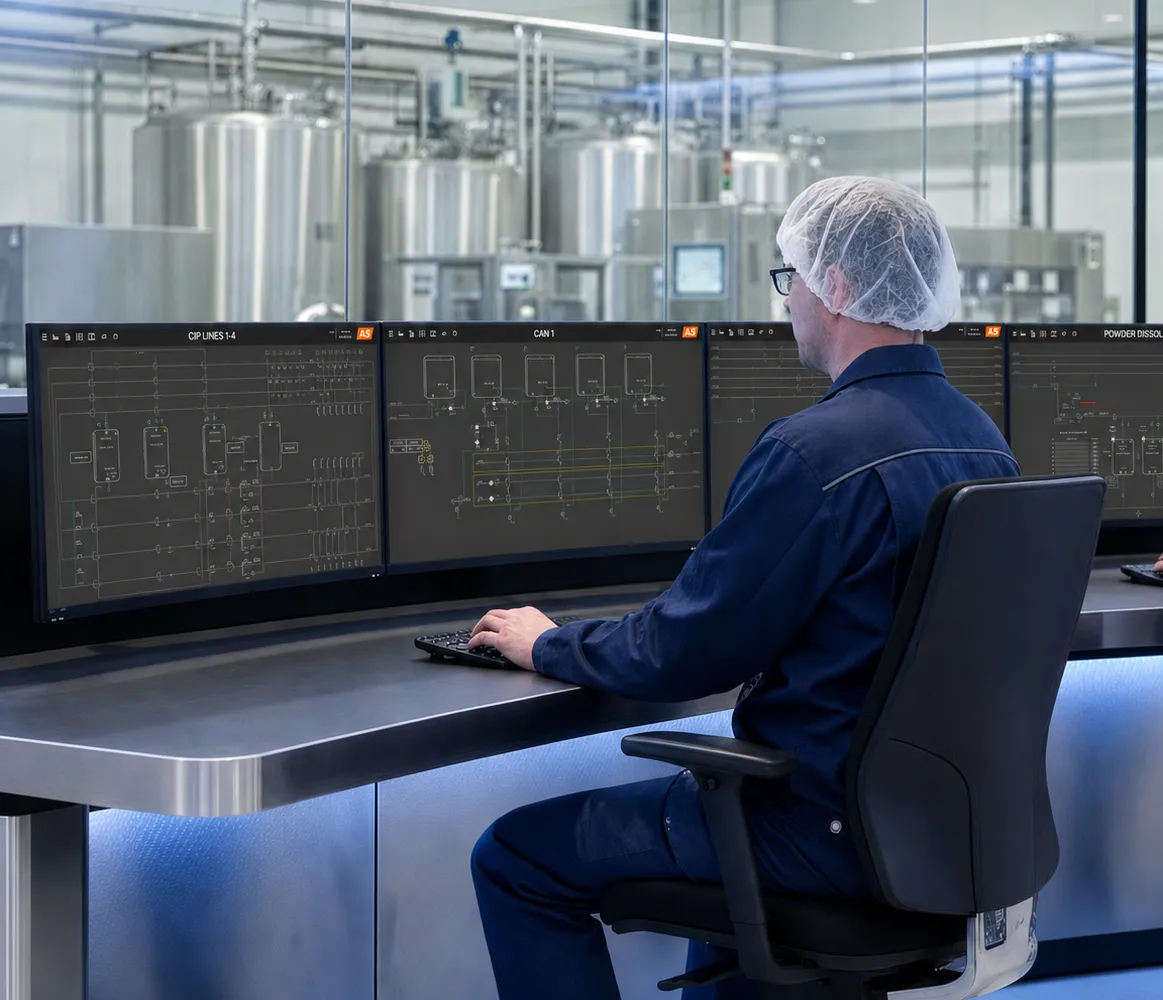
Το AS Analytics συνδέει τα δεδομένα παραγωγής, διεργασίας και CIP σε μια ενιαία εικόνα της γραμμής. Εντοπίζει έγκαιρα προβλήματα που εξελίσσονται, όπως κύκλους CIP που σταδιακά παρατείνονται, επαναλαμβανόμενες στάσεις και αποκλίσεις παραμέτρων. Όπως δείχνει το παραπάνω παράδειγμα του CIP, μπορεί να αλλάξει μια επενδυτική απόφαση και όχι μόνο το περιεχόμενο μιας αναφοράς.
Ο καλός εξοπλισμός είναι απαραίτητος, αλλά δεν αρκεί για να εξασφαλίσει μια μονάδα γιαουρτιού υψηλής απόδοσης. Η απόδοση προκύπτει από τον σωστό σχεδιασμό των σχέσεων μεταξύ της συμπεριφοράς του προϊόντος, του μηχανολογικού σχεδιασμού, του προγραμματισμού, του καθαρισμού, του αυτοματισμού και των δεδομένων. Τα στραγγιστά προϊόντα υψηλής περιεκτικότητας σε πρωτεΐνη αφήνουν τα μικρότερα περιθώρια σφάλματος σε καθέναν από αυτούς τους τομείς.
Γι’ αυτό αντιμετωπίζουμε κάθε γραμμή ως ένα ενιαίο σύστημα παραγωγής, από τη συμπεριφορά του προϊόντος έως την τελευταία μεταφορά πριν από τη γεμιστική μηχανή.
Σχεδιάζετε μια νέα γραμμή γιαουρτιού ή προσπαθείτε να ανακτήσετε δυναμικότητα σε μια υφιστάμενη εγκατάσταση; Το Process Team της AS Hellas μπορεί να καταγράψει τα σημεία στα οποία η μονάδα σας χάνει χρόνο. Επικοινωνήστε μαζί μας στο sales@ashellas.com.